Produkte
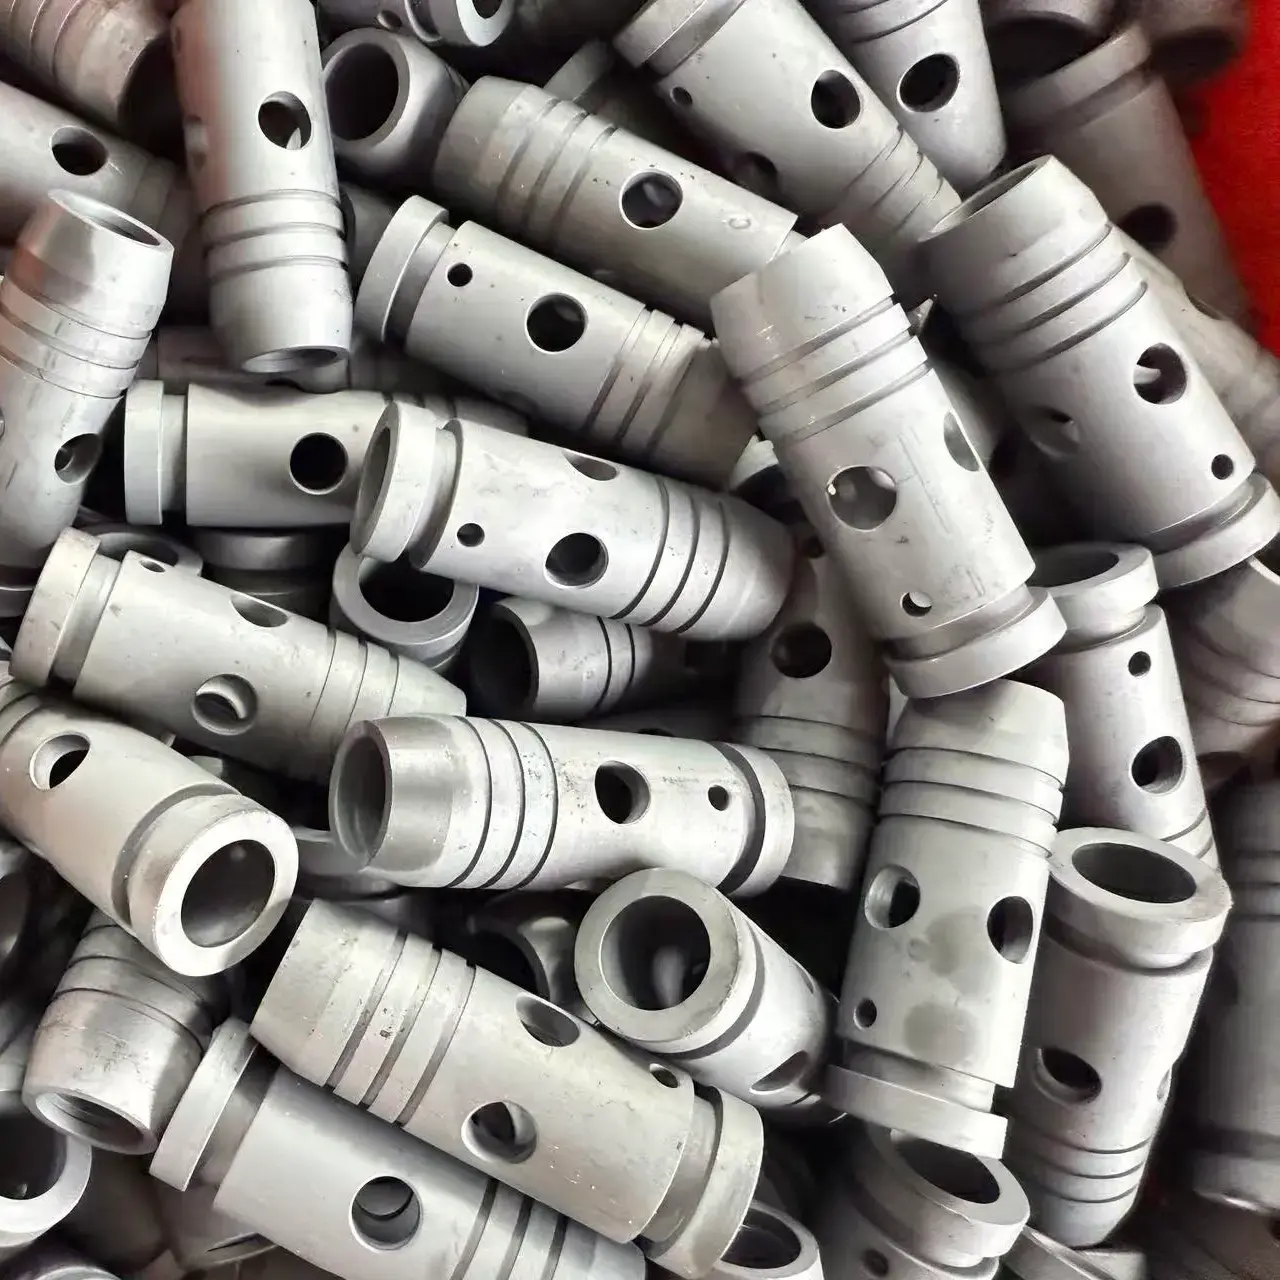
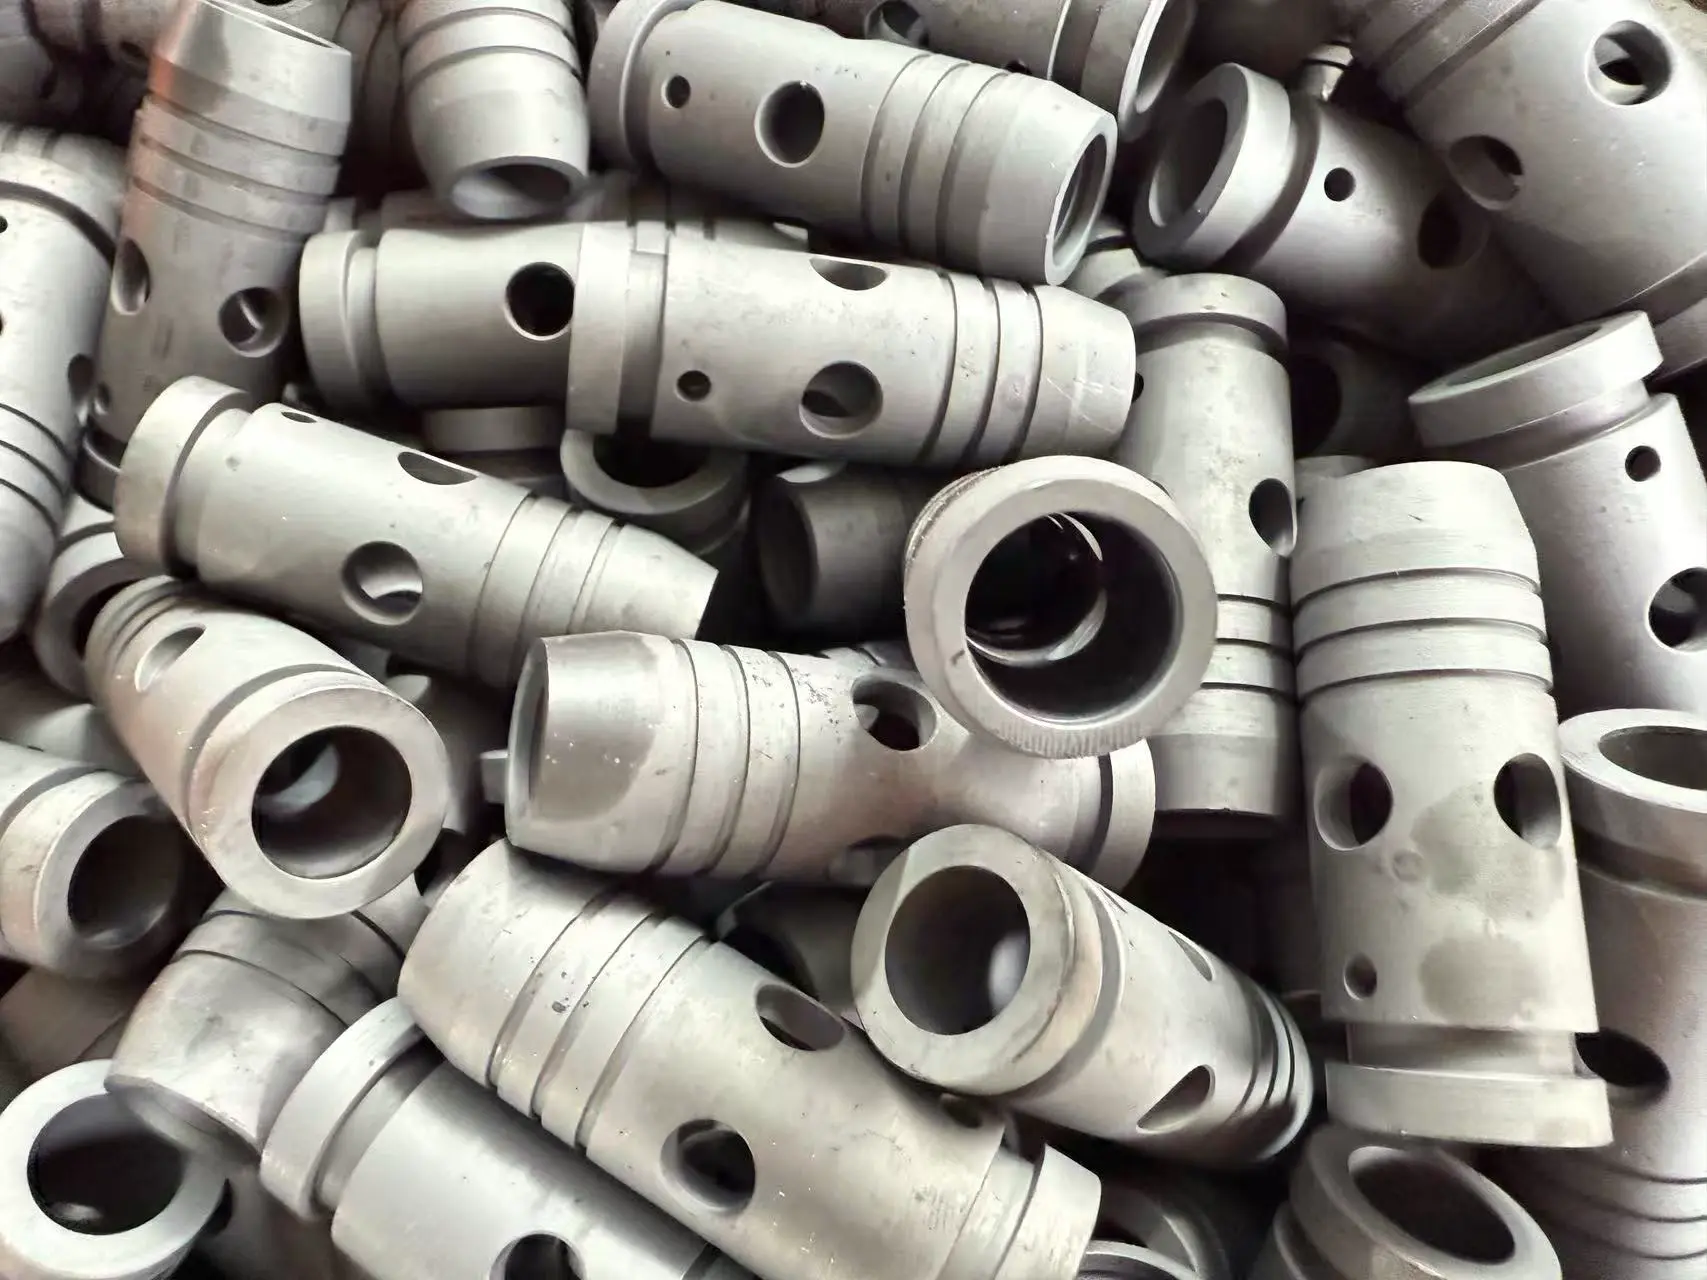
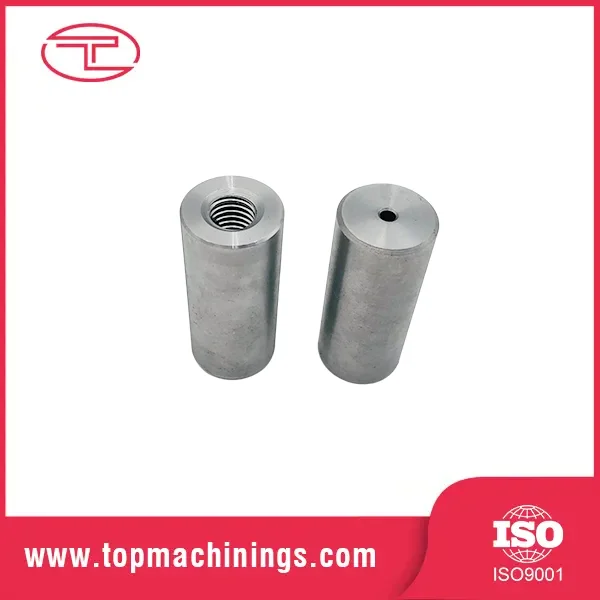
Präzisionsdrehende Hohlzylinderkomponente
  • Präzisionsdrehende HohlzylinderkomponentePräzisionsdrehende Hohlzylinderkomponente

Präzisionsdrehende Hohlzylinderkomponente

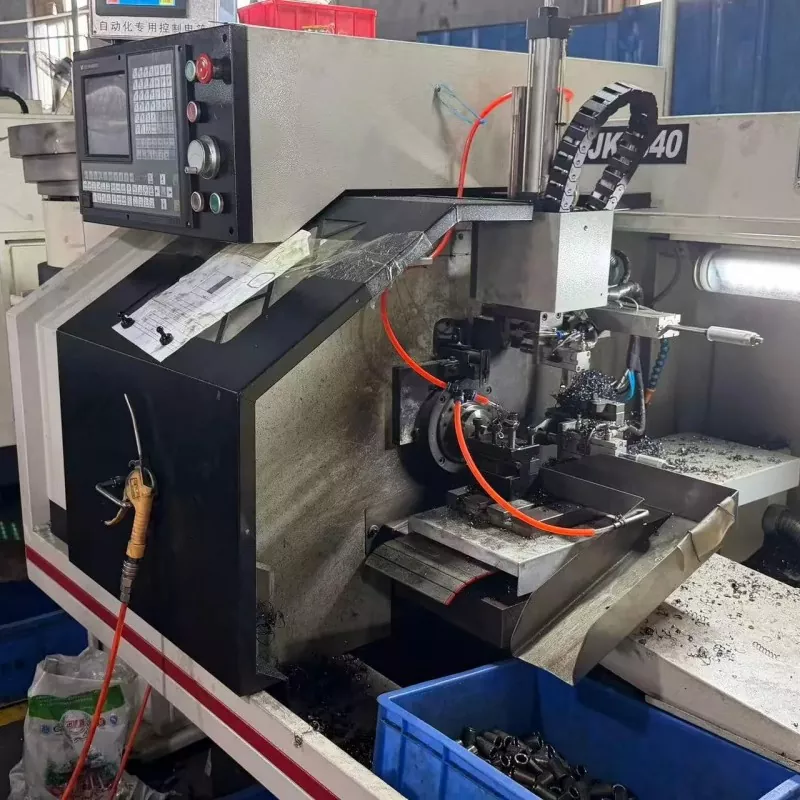
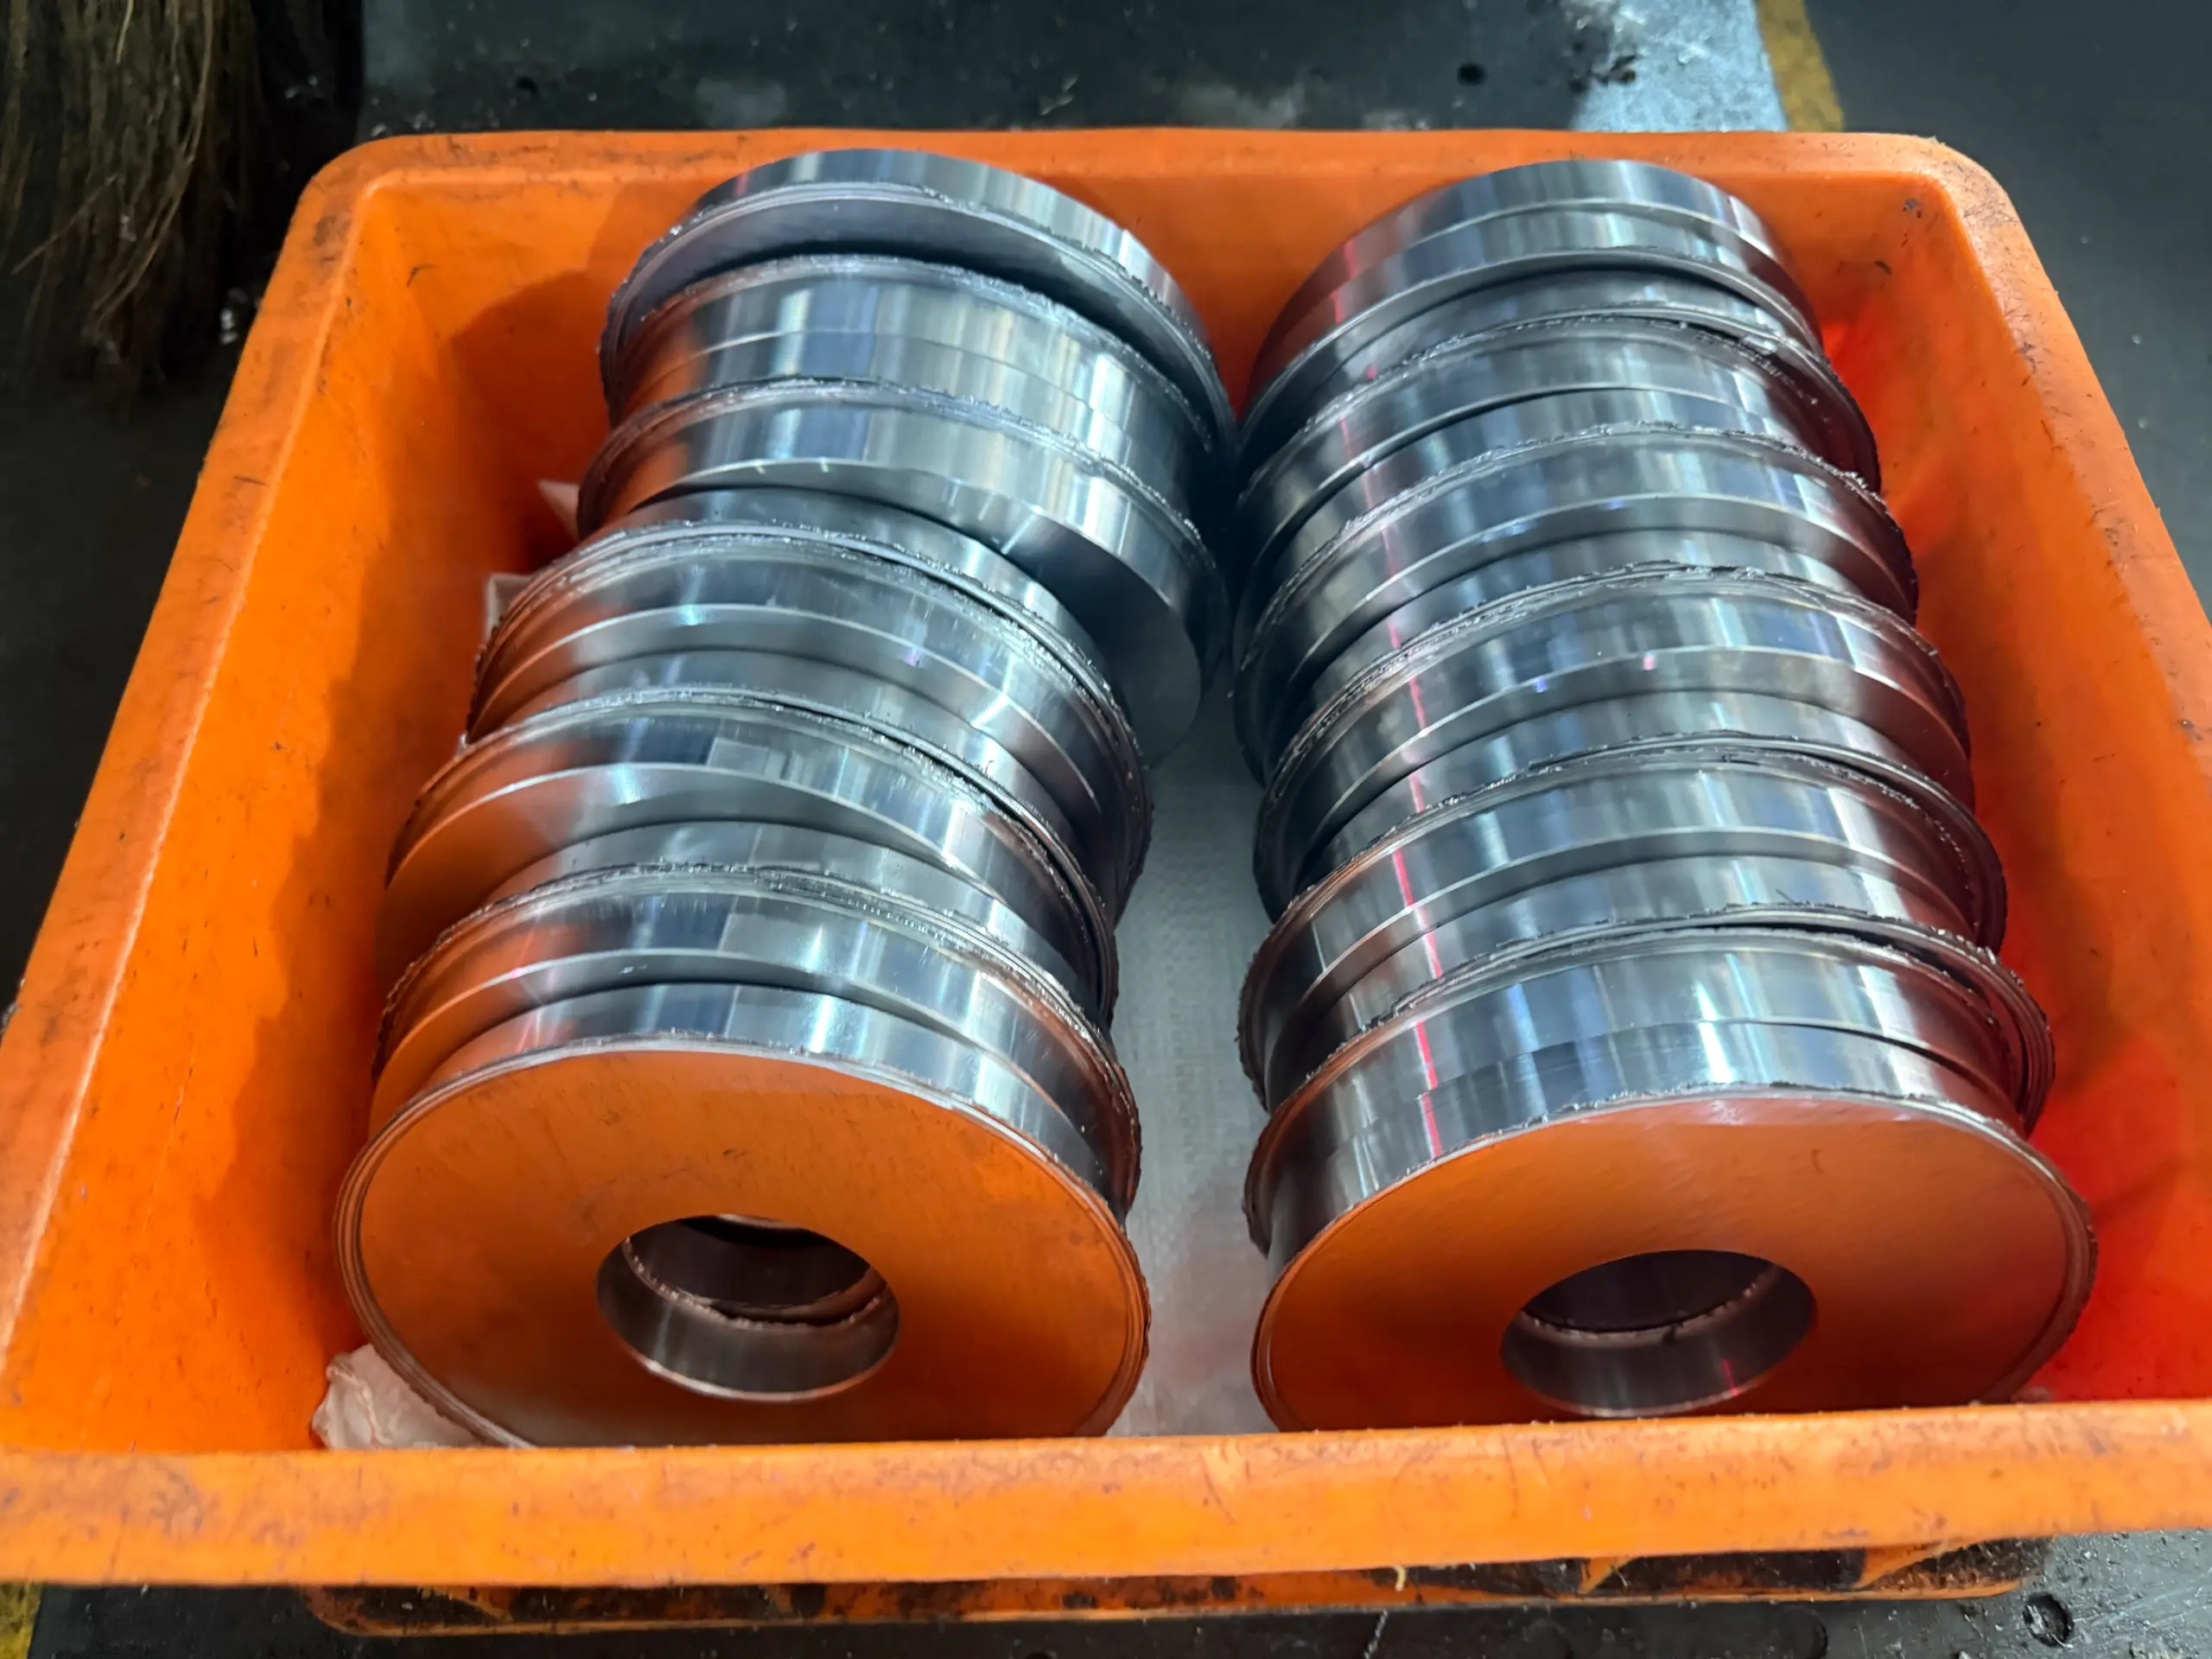
Tuoyuan Metal bearbeitet die Präzisionsdreh-Hohlzylinderkomponente in China auf Hochgeschwindigkeits-CNC-Drehmaschinen und bohrt Bohrungen von 5 mm bis 80 mm auf ±0,01 mm, wobei die Wandstärke innerhalb von 0,05 mm gehalten wird. Die weichen Backen sind mit dünnen Wänden ausgestattet, damit das Teil beim Lösen des Spannfutters nicht zurückspringt. Senden Sie die Zeichnung und wir bestätigen die realisierbare Wandstärke, das Bohrungsverhältnis und den Prozess, bevor wir ein Angebot abgeben.
    Bewertung: 5.0
    (Bewertungsanzahl: 1)

    Tuoyuan Metal fertigt Präzisionsdrehteile für Hohlzylinder auf Doppelspindeldrehmaschinen und Bearbeitungszentren unter einem Dach im Bezirk Jimo, Qingdao. Bohr-, Dreh- und Sekundäroperationen bleiben auf einem Prozessblatt, sodass Bohrung und Außendurchmesser anhand derselben Basislinie gemessen werden. Senden Sie die Zeichnung, und Sie erhalten ein Angebot mit dem Prozessplan, einem Erstartikelbericht und einem Preis für die erwarteten Mengen. Materialzertifikate und OEM-Verpackungen sind bei jeder Lieferung mit dabei.

    Produktmerkmale

    Diese hohlzylindrischen Teile werden in Baugruppen verwendet, bei denen Bohrungsgenauigkeit, Wandstärke und Ausrichtung zwischen Innen- und Außenflächen erforderlich sind.

    1. Präzise Bohrungskontrolle

    Der Bohrungsdurchmesser wird standardmäßig auf ±0,01 mm gesteuert, wobei für ausgewählte Funktionen ±0,005 mm verfügbar sind. Die Messungen erfolgen über die Bohrungstiefe, anstatt nur den Eingangsbereich zu überprüfen, und helfen so, Dimensionsänderungen entlang der Innenoberfläche zu erkennen.

    2. Stabile Dünnwandbearbeitung

    Dünnwandige Teile werden mit geeigneten Spannmethoden bearbeitet, um die Verformung nach dem Lösen aus dem Spannfutter zu reduzieren. Bei diesem Verfahren kommen bei Bedarf gebohrte Backen zum Einsatz, sodass sich die Spannkraft über den Umfang verteilen kann.

    3. Gleichbleibende Wandstärke

    Die Wandabweichung wird innerhalb von 0,05 mm kontrolliert und an mehreren Stellen am Umfang überprüft. Diese Inspektionsmethode hilft, außermittige Bohrungen vor dem Versand zu identifizieren.


    Spezifikationen

    Name Präzisionsdrehende Hohlzylinderkomponente
    Material 304/316/316L Edelstahl, 1045 Kohlenstoffstahl, 6061/7075 Aluminium, Messing, Bronze
    Außendurchmesser 8mm - 200mm
    Bohrungsdurchmesser 5mm - 180mm
    Wandstärke 1,0 mm - 30 mm; dünner im Test
    Länge 5mm - 500mm
    Bohrungstoleranz ±0,01 mm Standard; ±0,005 mm bei ausgewählten Merkmalen
    Rundheit 0,01 mm Standard
    Wandvariante innerhalb von 0,05 mm
    Konzentrizität 0,02 mm zwischen Bohrung und Außendurchmesser
    Oberflächenbeschaffenheit Ra 0,4 - 1,6 µm bei bearbeiteten Bohrungen
    Bohrungsbearbeitung Passivieren, Honen, Hartverchromen, Eloxieren, Plattieren


    Anwendungen

    Die Hohlstruktur ermöglicht den Einsatz dieser bearbeiteten Teile dort, wo interne Durchgänge, genaue Passflächen und stabile Abmessungen erforderlich sind. Präzisionsdreh-Hohlzylinderkomponenten werden häufig in mechanischen Baugruppen verwendet, bei denen es auf die Ausrichtung der Bohrung und eine kontrollierte Wandstärke ankommt.

    ● Hydraulische und pneumatische Zylinderlaufbuchsen, Hülsen und Stopfbuchsenkörper

    ● Lagergehäuse und Buchsenrohlinge, bei denen die Wellenausrichtung wichtig ist

    ● Führungsrohre und Buchsen für Automatisierungs- und Verpackungsanlagen

    ● Sensor- und Instrumentengehäuse mit präzisen Innenflächen

    ● Filter- und Abscheiderkörper für Anwendungen mit mittlerem Durchfluss

    ● Tragen Sie Hülsen und Abstandshalter, die in mechanischen Strukturen installiert sind

    Bearbeitungsprozess

    Der Produktionsablauf für Präzisionsdreh-Hohlzylinderkomponenten konzentriert sich auf die Aufrechterhaltung der Bohrungsgenauigkeit bei gleichzeitiger Kontrolle der Verformung während der Bearbeitung.

    1. Grobes Drehen und Vorbereiten

    Das Rohmaterial wird vorbereitet und durch die Grobbearbeitung wird überschüssiges Material entfernt, während gleichzeitig Spielraum für Nachbearbeitungsvorgänge bleibt.

    2. Bohrungsbearbeitung

    Die Innenbohrung erfolgt entsprechend dem erforderlichen Durchmesser, der erforderlichen Tiefe und der erforderlichen Toleranz. Bei tieferen Bohrungen werden die Bearbeitungsparameter entsprechend dem Längen-Durchmesser-Verhältnis angepasst.

    3. Endbearbeitung des Außendurchmessers

    Der Außendurchmesser wird nach der Innenbearbeitung fertiggestellt, um die Beziehung zwischen Bohrung und Außenfläche beizubehalten.

    4. Inspektion vor dem Versand

    Maßprotokolle, Materialzertifikate und Prüfdaten können entsprechend den Projektanforderungen erstellt werden.


    Materialauswahl

    Die Materialauswahl hängt von der Arbeitsumgebung, den Korrosionsanforderungen, den Bearbeitungsbedingungen und den Endmontageanforderungen ab.


    Material Bearbeitungshinweis Gemeinsame Anwendung
    304 Edelstahl Verfestigt sich schnell; Lichtdurchgänge und großzügige Kühlmittelzufuhr Zylinderlaufbuchsen, Pumpenhülsen
    316L Edelstahl Schweißfreundlich mit Molybdän für Chloridbetrieb Gehäuse für Chemie- und Lebensmittelgeräte
    1045 Kohlenstoffstahl Nach der Bearbeitung dort gehärtet, wo es auf Verschleiß ankommt Hydraulische Stopfbuchsenkörper und Zylinder
    6061 Aluminium Schnell zu bearbeiten, leicht, eloxierbar Automatisierungsführungsrohre und Abstandshalter
    Bronze / Messing Lagerfläche mit natürlicher Gleitfähigkeit Buchsenrohlinge und Verschleißhülsen


    Qualitätskontrolle

    Der Schwerpunkt der Inspektion liegt auf Bohrungsgenauigkeit, Rundheit, Konzentrizität und Wandstärke. Jede Messung steht im Zusammenhang mit den Bearbeitungsanforderungen, um sicherzustellen, dass die fertigen Teile den Zeichnungsspezifikationen entsprechen.

    1. Bohrungsmessung

    Innenmessschrauben, Luftmessgeräte und Bohrungskomparatoren werden verwendet, um Bohrungsabmessungen in verschiedenen Tiefen zu überprüfen, anstatt nur die Öffnungsfläche zu messen.

    2. Geometrieüberprüfung

    Rundheit, Geradheit und Positionsgenauigkeit werden anhand der Erstartikel-Messdaten überprüft. Die Konzentrizität von Bohrung und Außendurchmesser kann innerhalb von 0,02 mm gesteuert werden.

    3. Wandstärkenprüfung

    Die Wandstärke wird an mehreren Punkten am Umfang gemessen, um eine ungleichmäßige Materialverteilung zu erkennen.

    4. Produktionsaufzeichnungen

    Zur Produktionsverfolgung werden Materialzertifikate und Messinformationen entsprechend der Auftragsnummer erfasst.


    Warum sollten Sie sich für uns entscheiden?

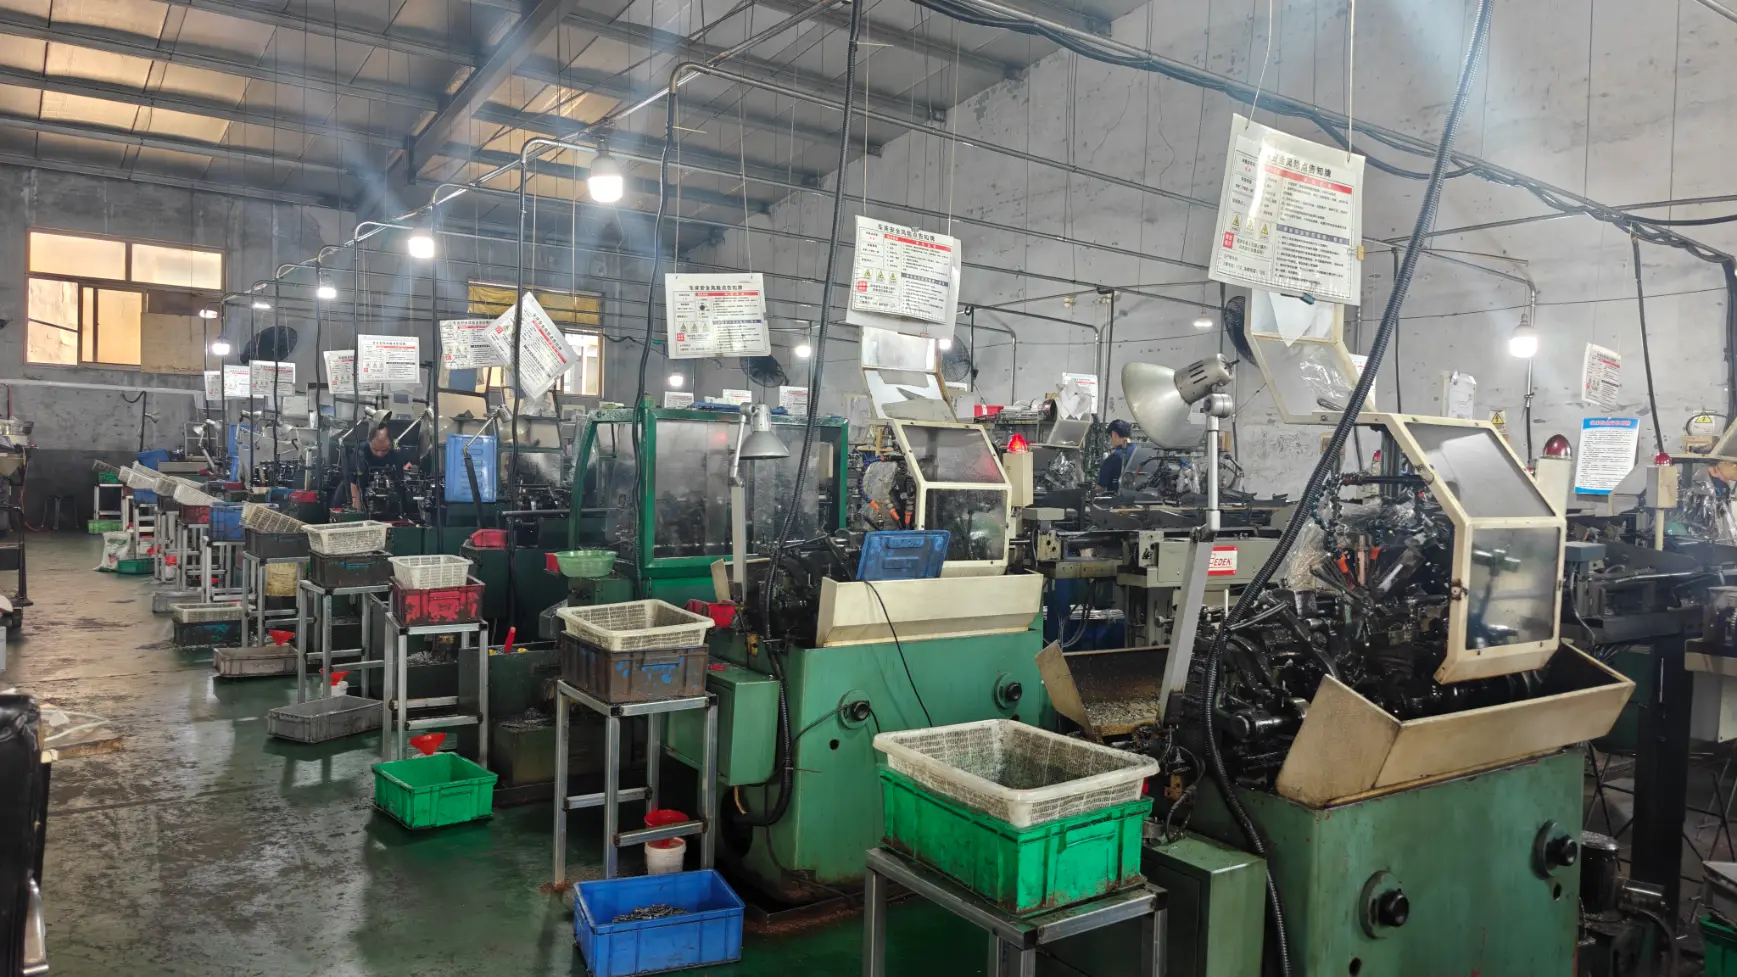
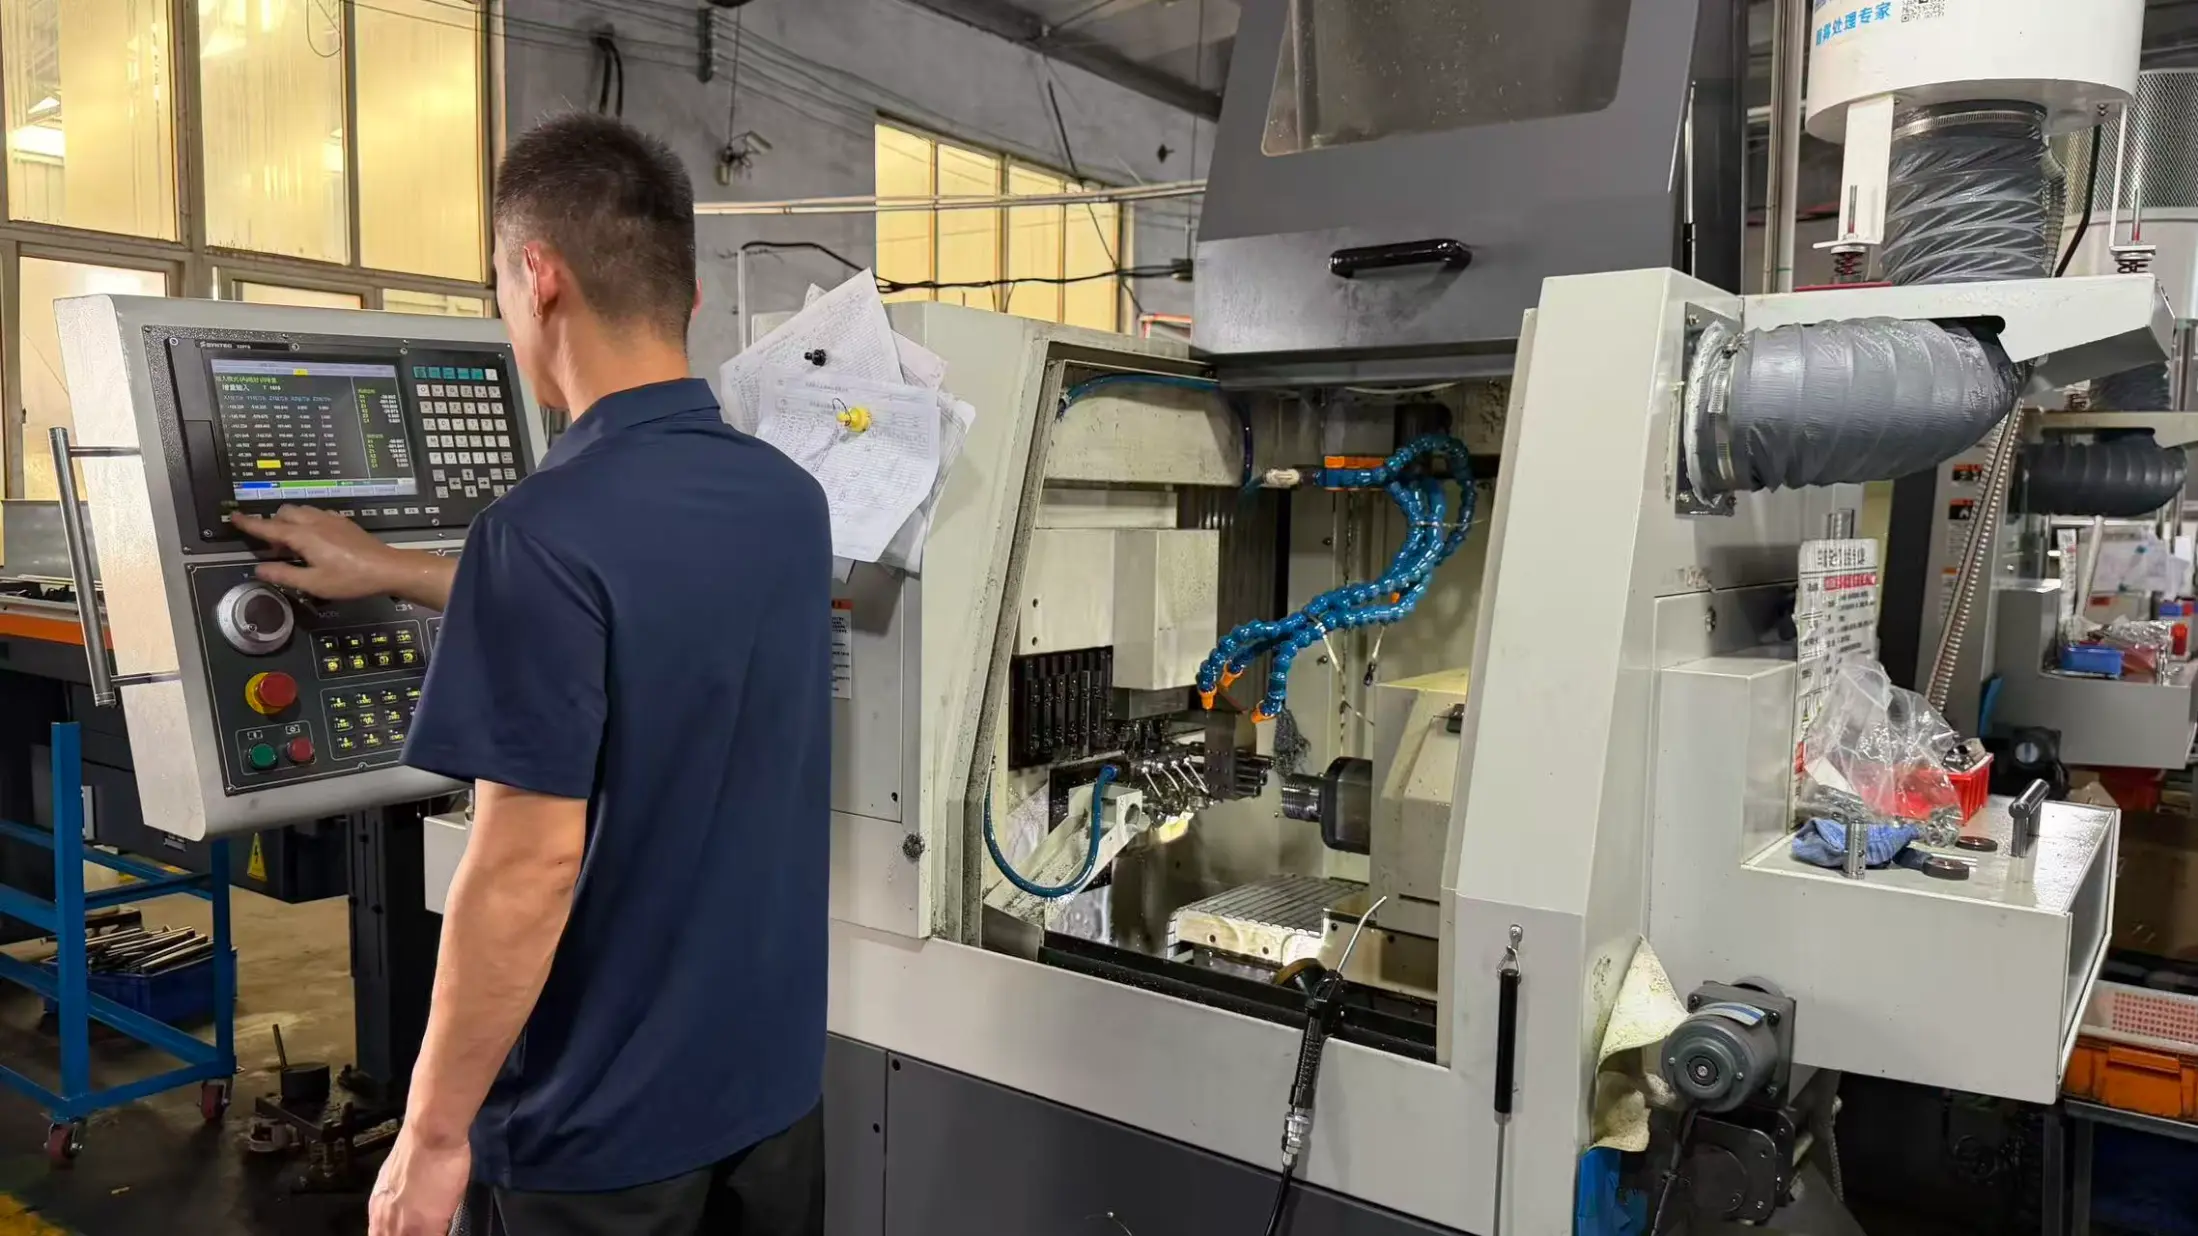
    Tuoyuan Metal verarbeitet Präzisionsdreh-Hohlzylinderkomponenten durch CNC-Dreh- und Bearbeitungsvorgänge in seiner Werkstatt im Bezirk Jimo, Qingdao. Drehen, Bohren und Sekundäroperationen werden im selben Produktionssystem verwaltet, um Prozessunterschiede zwischen den Bearbeitungsschritten zu reduzieren.

    Ausrüstung

    Die Werkstatt umfasst 20 Hochgeschwindigkeits-Präzisions-CNC-Drehmaschinen, 5 Bearbeitungszentren, 10 Doppelspindel-Zentralbohrmaschinen und 30 Drehautomaten.

    Produktionsbereich

    Die Anlage umfasst 5.000 m² mit eigener Oberflächenbehandlungskapazität und ERP-gesteuerter Produktionsplanung.

    Qualitätssystem

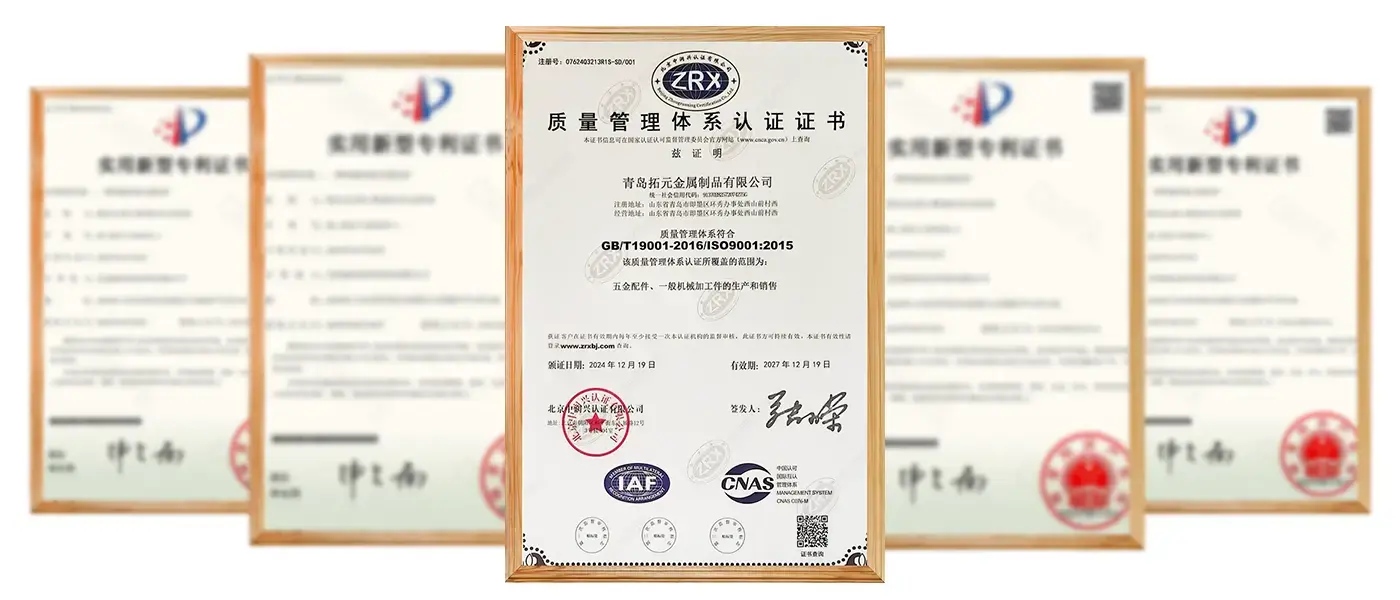
    Die Produktion folgt den ISO 9001-Qualitätsmanagementanforderungen, wobei bei Bedarf eine SGS- oder TÜV-Inspektion durch Dritte möglich ist.

    Produktionskapazität

    Die jährliche Produktion übersteigt 100 Millionen Präzisionsmetallteile und unterstützt sowohl die Musterproduktion als auch reguläre Fertigungsprogramme.


    FAQ

    F1: Wie dünn kann die Wand eines präzisionsgedrehten Hohlzylinderbauteils bearbeitet werden?

    A: Wir bearbeiten die Wände auf etwa 1,0 mm herunter und werden bei der Überprüfung dünner, wenn das Teil kurz genug ist, um steif zu bleiben. Senden Sie die Zeichnung und wir bestätigen die realisierbare Wand mit dem Prozessplan.


    F2: Können Sie die Bohrung konzentrisch zum Außendurchmesser halten?

    A: Ja. Durch Bohren und Drehen in einer Aufspannung bleibt die Konzentrizität innerhalb von 0,02 mm und dort, wo die Baugruppe sie benötigt, enger.


    F3: Honen oder schleifen Sie Bohrungen zusätzlich zum Drehen?

    A: Wir drehen und bohren im eigenen Haus und sorgen für Honen oder Hartverchromen für Bohrungen, die eine Hochglanzoberfläche oder Verschleißfestigkeit erfordern. Beide werden mit dem Teil zitiert und nicht nachträglich hinzugefügt.


    F4: Welche Informationen müssen Sie angeben?

    A: Eine 2D- oder 3D-Zeichnung mit Material, Bohrungstoleranz und Bohrtiefenverhältnis. Wenn Sie nur ein Muster haben, senden Sie es uns zu. Wir vermessen es und senden Ihnen eine Zeichnung zur Genehmigung zurück, bevor wir Ihnen ein Angebot für die präzisionsdrehbare Hohlzylinderkomponente machen.


    F5: Sind Oberflächenveredelungsverfahren verfügbar?

    A: Ja. Passivierungs-, Hon-, Hartverchromungs-, Eloxierungs- und Galvanisierungsprozesse können je nach Bedarf zusammengestellt werden.


    F6: Wie werden fertige Teile geprüft?

    A: Teile werden durch Maßmessung, Bohrungsprüfung, Rundheitsprüfung und Produktionsaufzeichnungen überprüft.


    Anfrage absenden
    Kontaktinformation
    Für Anfragen zu Präzisionsdrehteilen, Präzisionsbearbeitungskomponenten, CNC-bearbeiteten Komponenten oder Preislisten hinterlassen Sie uns bitte Ihre E-Mail und wir werden uns innerhalb von 24 Stunden bei Ihnen melden.
    Bewertung:
    5.0
    X
    Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu. Datenschutzrichtlinie
    AblehnenAkzeptieren